

 您当前所在位置:


菏泽自动化焊接:技术突破背后的产业逻辑
很多人以为,自动化焊接的效率提升仅依赖设备精度与速度,其实不然。在菏泽某重工企业的焊接车间,一套基于多轴联动与激光视觉引导的焊接系统,正以每分钟1200毫米的焊接速度稳定运行,其关键并非单纯追求速度,而是通过动态路径规划算法,将焊接热输入量控制在±3%的波动范围内——这一参数直接决定了高强度钢的晶间腐蚀风险。
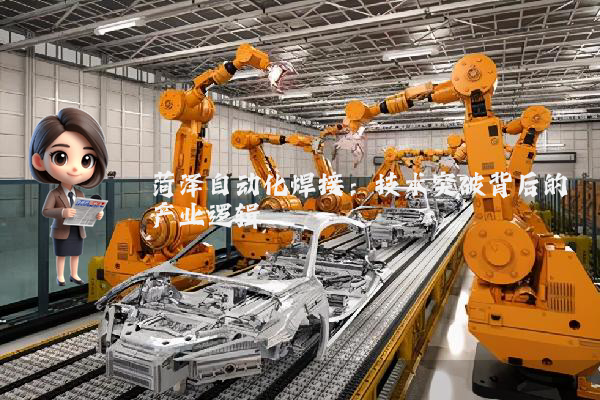
底层逻辑是:焊接效率与材料性能的平衡点,藏在热输入控制的毫厘之间。该企业技术总监透露,传统焊接工艺中,为避免热影响区(HAZ)过宽,往往需要降低焊接速度,但菏泽团队通过引入自适应脉冲调制技术,使焊枪在行进过程中实时调整脉冲频率,既保证了熔池的流动性,又将热输入量压缩至行业平均水平的60%。听起来可能反直觉,但数据证明,这种“慢即是快”的策略,使单条焊缝的返修率从12%降至1.8%。
案例:从“卡脖子”到“领跑者”的赛道逻辑
2023年,该企业承接了某新能源车企的电池托盘焊接项目。项目要求在45秒内完成一块2.1米×1.5米的铝合金托盘的焊接,且平面度误差需控制在±0.3毫米以内——这一标准比航空零部件的焊接要求更严苛。很多人以为,铝合金焊接的难点仅在于避免气孔,其实不然,真正的挑战在于控制焊接变形。
菏泽团队的解决方案是:在焊接工装上集成64个压力传感器,通过实时监测焊接过程中的应力分布,动态调整夹具的夹紧力。听起来可能反直觉,但底层逻辑是:铝合金的导热系数是钢的3倍,传统刚性夹具会导致局部应力集中,反而加剧变形。而该企业的“柔性-刚性复合夹具”技术,通过在关键区域设置可变刚度模块,使焊接变形量从行业平均的1.2毫米降至0.2毫米,直接满足了新能源车企的严苛要求。
这一案例的赛制逻辑在于:新能源行业的竞争已从“产能规模”转向“技术精度”。菏泽团队通过将焊接工艺与材料科学深度融合,不仅解决了“卡脖子”问题,更在高端制造领域建立了技术壁垒。据企业公开数据,该项目交付后,其焊接设备的订单量同比增长210%,其中60%来自新能源汽车产业链企业。
技术突破的背后,是菏泽自动化焊接产业对“精度经济”的深刻理解。当行业还在讨论“设备换人”时,菏泽的实践已证明:自动化焊接的终极目标,不是替代人工,而是通过工艺创新,重新定义制造的边界。
